

Ghép nối hệ thống và lựa chọn quy trình cho dây chuyền sản xuất gạch: Từ việc kết hợp từng máy riêng lẻ đến tối đa hóa hiệu quả dây chuyền sản xuất.
Được thúc đẩy bởi việc tận dụng nguồn tài nguyên chất thải rắn và việc sử dụng các cấu kiện xây dựng tiền chế, dây chuyền sản xuất gạch đã phát triển thành các hệ thống phức tạp tích hợp động lực học cơ học, tính lưu biến của vật liệu và tự động hóa công nghiệp. Cấu hình dây chuyền sản xuất không chỉ đơn thuần là việc chất đống thiết bị, mà là một thiết kế cân bằng động dựa trên đặc tính vật liệu, chu kỳ tạo hình và nhịp điệu hậu cần. Bài viết này, từ góc nhìn của một kỹ sư, sẽ phân tích logic cơ bản của việc lựa chọn các giai đoạn trộn, đóng gói, vận chuyển và đóng gói.
I. Phần Pha trộn: Điều chỉnh thể tích và thiết lập hệ thống pha trộn
Mâu thuẫn cốt lõi trong việc lựa chọn máy trộn nằm ở sự phù hợp về thời gian giữa sản lượng của mẻ trộn và lượng nguyên liệu tiêu thụ của thiết bị chính trong một chu kỳ đúc duy nhất. Một quan niệm sai lầm phổ biến là liên kết trực tiếp kiểu máy trộn với sản lượng, bỏ qua ràng buộc nghiêm ngặt về thời gian đồng nhất hóa quá trình trộn.
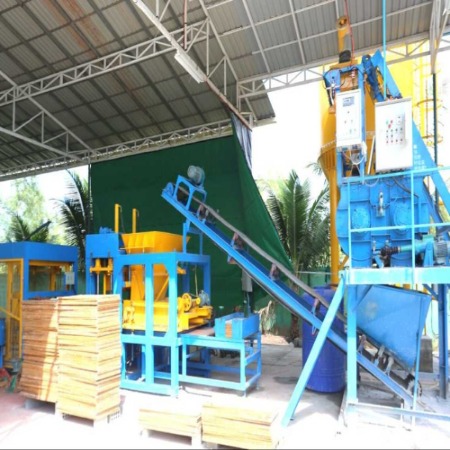
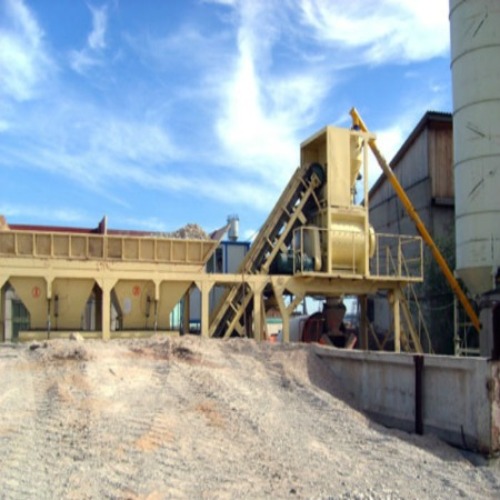
Đối với các dây chuyền sản xuất sử dụng máy trộn cưỡng bức kiểu hành tinh hoặc trục đôi, tỷ lệ sử dụng thể tích tối đa của máy trộn lý tưởng nên được kiểm soát ở mức 60%-70%. Nếu máy trộn chính cần 0,8 m³ bê tông đặc mỗi mẻ, thể tích xả của máy trộn nên được chọn là 1,0-1,25 m³ (ví dụ: loại JS1000 hoặc JS1250). Thể tích bổ sung này không phải để "tăng lượng dự trữ", mà là để cung cấp đủ không gian cắt cho sự phân tán tức thời các phụ gia dạng lỏng (như chất giảm nước và chất tạo màu), ngăn ngừa hiện tượng "kẹt trục" hoặc trộn không đều do đổ đầy quá mức thùng trộn.
Một yếu tố cần xem xét kỹ hơn nằm ở chế độ pha trộn. Khi sản xuất gạch bê tông thấm nướcThời gian trộn cần được kéo dài gấp 1,5 lần so với các khối thông thường. Điều này có nghĩa là ngay cả khi thể tích máy trộn đủ, số chu kỳ trộn trên mỗi đơn vị thời gian sẽ giảm. Do đó, cấu hình cần được điều chỉnh theo sản phẩm mục tiêu, bằng cách thêm một phễu chứa trung gian (bể đệm) bên dưới máy trộn. Thể tích của phễu này cần chứa lượng vật liệu được sử dụng cho 3-5 mẻ tạo hình bằng máy trộn chính để tách biệt chu kỳ trộn khỏi chu kỳ tạo hình, ngăn ngừa sự can thiệp giữa hai chu kỳ.
II. Phần Xử lý theo lô: Sự cân bằng giữa độ chính xác tĩnh và lưu lượng động
Máy định lượng đóng vai trò như "hệ thống miễn dịch" của dây chuyền sản xuất. Trong thực tiễn công nghiệp, hệ số biến thiên tăng lên về độ bền do sai sót trong việc cân đo vật liệu là nguồn gây tổn thất chi phí nguy hiểm nhất.
Là một máy trộn tự động Cần thiết không? Câu trả lời là có, nhưng điều quan trọng là phải phân biệt giữa chế độ cân tích lũy và chế độ cân riêng biệt. Đối với việc sản xuất các khối vật liệu lấp đầy thông thường, máy trộn ba thùng sử dụng phương pháp "cân tích lũy cốt liệu + cân riêng xi măng" là đủ để đáp ứng các tiêu chuẩn quốc gia. Tuy nhiên, đối với gạch lát màu hoặc gạch thấm nước, cần phải nâng cấp lên chế độ cân riêng biệt cho từng loại vật liệu vì lượng chất tạo màu và chất gia cường được thêm vào thường được đo bằng phần nghìn, và chế độ cân tích lũy không thể phát hiện những thay đổi nhỏ như vậy về trọng lượng tịnh.
Cần lưu ý rằng việc lựa chọn máy trộn định lượng cần tập trung vào khả năng thích ứng của cơ cấu cấp liệu. Đối với đá dăm hoặc bột mịn tái chế từ chất thải xây dựng có hàm lượng ẩm cao, nên sử dụng băng tải điều khiển tốc độ bằng biến tần thay vì bộ cấp liệu rung điện từ thông thường để tránh hiện tượng phóng điện hoặc tắc nghẽn vật liệu ở cửa cấp liệu. Đồng thời, cần lắp đặt một cân đệm có phễu chuyển tiếp giữa máy trộn định lượng và máy trộn, cho phép kiểm tra lại lượng nguyên liệu cấp vào. Đây là một tính năng thiết kế dự phòng quan trọng trong các dây chuyền sản xuất cao cấp để đảm bảo độ lệch chuẩn của cường độ thành phẩm được kiểm soát trong phạm vi ±1,5MPa.
III. Dây chuyền tiếp nhận gạch và quy trình bảo dưỡng: Không chỉ đơn thuần là thay thế lao động thủ công.
Việc có nên cấu hình dây chuyền tiếp nhận gạch tự động (bao gồm máy nâng, máy hạ và băng tải xích) hay không không nên chỉ dựa trên tính toán chi phí nhân công, mà phải dựa trên quy trình cơ bản của việc đóng rắn gạch.
Độ bền của gạch không nung phụ thuộc vào quá trình bảo dưỡng tĩnh và bảo dưỡng bằng hơi nước. Ưu điểm của việc xếp gạch thủ công nằm ở tính "linh hoạt" - người vận hành có thể điều chỉnh linh hoạt số lớp xếp và khoảng cách thông gió theo sự thay đổi độ ẩm của gạch. Nếu quy trình cứng nhắc của dây chuyền tiếp nhận gạch tự động không đi kèm với hệ thống lập kế hoạch lò sấy, việc xếp gạch quá cao quá sớm sẽ cản trở sự giải phóng nhiệt thủy hóa bên trong, dẫn đến bề mặt bị lỏng hoặc nứt.
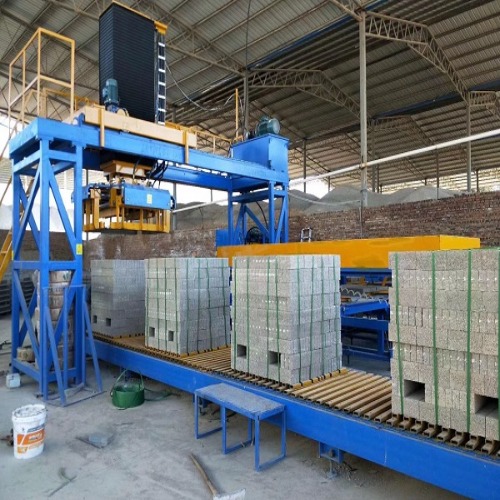
Do đó, chiến lược cấu hình hợp lý là: phân biệt giữa các nhóm sản phẩm. Đối với các khối chịu lực dày hơn 190mm, có độ bền kết cấu đủ để đỡ nhiều chồng gạch, cần phải cấu hình một dây chuyền thu gom gạch tự động để giảm thiểu lao động thủ công. Đối với gạch thành mỏng hoặc gạch ốp trang trí dày dưới 90mm, nên giữ lại các trạm thu gom gạch thủ công hoặc áp dụng chế độ xếp bán tự động nhiều lớp, tần suất cao. Nếu thiết kế quy trình bao gồm nung thứ cấp (ví dụ: hấp tiệt trùng), thì dây chuyền thu gom gạch tự động là rất cần thiết, vì hiệu suất nạp liệu của nồi hấp phụ thuộc hoàn toàn vào tính đều đặn về hình học của chồng gạch, điều khó đạt được bằng tay.
IV. Phần Bao bì: Từ bao bì bảo vệ đến nâng cấp phương tiện vận chuyển
Việc lựa chọn máy đóng kiện đang trải qua sự chuyển đổi chức năng từ "ngăn ngừa hư hỏng cạnh và góc" sang "thích ứng với logistics hàng rời". Trong khi dây đai thép truyền thống có thể cố định các chồng gạch, đối với gạch lát lớn, các vết nứt do ứng suất dễ dàng xuất hiện khi dây đai thép siết chặt.
Thực tiễn kỹ thuật hiện nay thường sử dụng dây đai thép bọc nhựa PET kết hợp với đầu đóng kiện hàn ma sát. Ưu điểm của phương pháp này nằm ở chỗ hệ số giãn nở và co ngót nhiệt của dây đai thép bọc nhựa gần giống với bê tông, và lực căng đóng gói có thể được điều chỉnh bằng kỹ thuật số (thường nằm trong khoảng 200-300N), mà không gây ra hiện tượng cắt xén các cạnh của gạch.
Về mức độ tự động hóa của máy đóng gói, cần xác định dựa trên tần suất sản lượng gạch. Nếu sản lượng mỗi giờ của dây chuyền sản xuất dưới 800 viên gạch tiêu chuẩn, máy đóng gói khí nén di động kết hợp với đóng đai thủ công là đủ về hiệu quả vận hành. Nếu sản lượng vượt quá 1200 viên gạch/giờ, cần phải cấu hình dây chuyền đóng gói tự động hoàn toàn kiểu mũi tên, và phải bổ sung máy phân loại gạch trước trạm đóng gói để sắp xếp các đường nối gạch giữa các lớp so le nhau. Điều này nhằm đạt được "đóng gói không cần pallet" - nghĩa là các chồng gạch đã đóng gói được chất trực tiếp lên xe tải như các đơn vị vận chuyển độc lập, tiết kiệm chi phí pallet gỗ, có thể tiết kiệm khoảng 150 nhân dân tệ chi phí vật tư tiêu hao cho mỗi 10.000 viên gạch.
V. Hệ thống kết nối: Bôi trơn trung tâm và hệ thống hút bụi áp suất âm bị bỏ quên.
Bài kiểm tra cuối cùng về cấu hình dây chuyền sản xuất nằm ở độ tin cậy của hoạt động liên tục lâu dài. Các cấu hình phụ trợ cho ba thành phần—cung cấp mỡ bôi trơn cho phớt đầu trục máy trộn, làm mát cưỡng bức hộp rung của máy ép khuôn và kiểm soát bụi tại mỗi điểm chuyển tiếp—phải được bao gồm trong danh sách đầu tư ban đầu.
Nên sử dụng hệ thống bôi trơn mỡ tập trung, kết nối song song tất cả các điểm bôi trơn thông qua đường ống. Một trạm bơm trung tâm sẽ cung cấp mỡ định kỳ và với lượng được đo lường chính xác để tránh việc quên bôi trơn thủ công, điều này có thể dẫn đến bùn xâm nhập và làm trầy xước đầu trục. Để loại bỏ bụi, nên lắp đặt các chụp hút bụi độc lập tại cửa xả của máy trộn và cửa cấp liệu của máy trộn, được kết nối với các thiết bị thu bụi bằng xung lực. Việc tính toán lưu lượng khí cho hệ thống loại bỏ bụi nên dựa trên việc duy trì áp suất âm nhẹ (-50Pa đến -80Pa) bên trong chụp hút kín, thay vì chỉ đơn giản là theo đuổi lưu lượng khí lớn. Áp suất âm quá mức sẽ trực tiếp hút đi bột xi măng mịn, làm thay đổi tỷ lệ hỗn hợp, một điểm thường bị bỏ qua trong thực tế.
Phần kết luận: Bản chất của việc cấu hình là phân bổ lại thời gian xử lý.
Khi kiểm tra một dây chuyền sản xuất gạchKhông chỉ cần xem xét kết cấu thép mà còn cả sự phân bổ thời gian lưu trú của vật liệu. Độ chính xác của việc trộn nguyên liệu quyết định hiệu quả đầu tư thời gian; khối lượng trộn quyết định mức độ sử dụng thời gian tối đa; phương pháp thu gom gạch quyết định tính hợp lý của việc tiêu thụ thời gian; và hình thức đóng gói quyết định sự duy trì giá trị thời gian trong logistics.
Cấu hình tối ưu không phải là tối đa hóa tất cả các thông số, mà là đảm bảo tốc độ xử lý và dung lượng bộ đệm của mỗi giai đoạn tạo thành một cấp số nhân. Khách hàng nên yêu cầu nhà thiết kế cung cấp biểu đồ thời gian chu kỳ (takt time diagram) trong giai đoạn lựa chọn thiết bị, thể hiện rõ các điểm trễ cho mỗi viên gạch từ khi nguyên liệu đầu vào đến khi sản phẩm hoàn thiện được vận chuyển. Giai đoạn chiếm tỷ lệ thời gian lớn nhất là khu vực cốt lõi cần đầu tư nguồn lực. Đây là logic cơ bản của việc lập kế hoạch dây chuyền sản xuất—sử dụng "số lượng" thiết bị để phân tích "trình tự" của quy trình, và sau đó sử dụng "sự cân bằng" của hệ thống để hiện thực hóa. Sự "ổn định" của lợi nhuận.