

Ứng dụng công trình xây dựng tiền chế: Kỹ thuật điều khiển thông số máy sản xuất gạch để sản xuất gạch rỗng độ chính xác cao
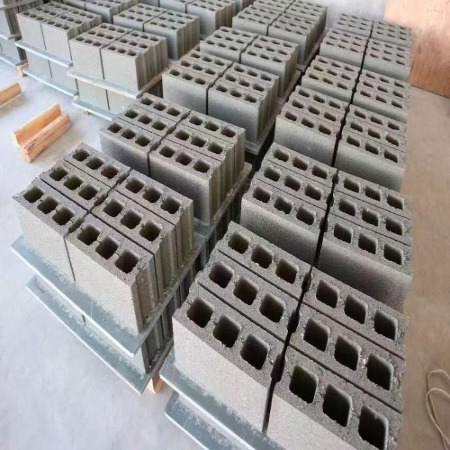
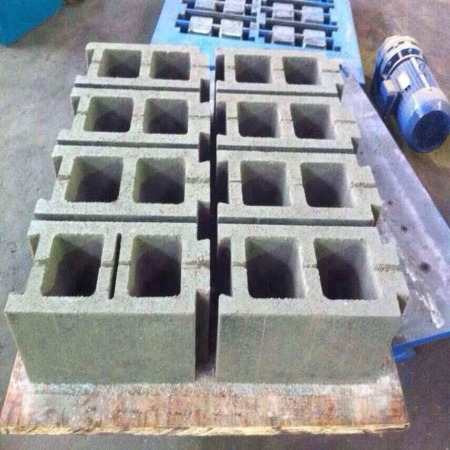
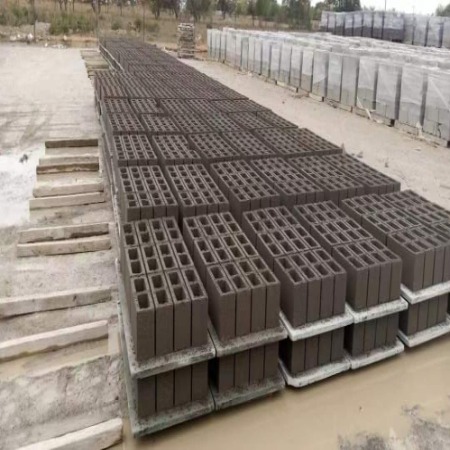
Với sự phát triển nhanh chóng của nhà lắp ghép, yêu cầu về độ chính xác đối với các cấu kiện tường đã tăng từ mức centimet trong xây dựng truyền thống lên mức milimét. Là vật liệu cốt lõi của tường lắp ghép, việc kiểm soát thông số của máy làm gạch trong quá trình sản xuất là vô cùng quan trọng. gạch rỗng độ chính xác cao Nó quyết định trực tiếp chất lượng linh kiện và hiệu quả lắp ráp. Làm thế nào để đạt được sản xuất gạch rỗng với độ chính xác cao thông qua quản lý thông số tinh tế đã trở thành vấn đề then chốt cho quá trình chuyển đổi và nâng cấp của ngành công nghiệp.
I. Điều khiển phản hồi tham số trong giai đoạn chuẩn bị nguyên liệu thô
Quá trình sản xuất gạch rỗng độ chính xác cao bắt đầu bằng việc xử lý nguyên liệu thô theo tiêu chuẩn. Việc kiểm soát... máy gạch Các thông số không nên chỉ giới hạn ở giai đoạn tạo hình mà cần mở rộng đến giai đoạn chuẩn bị nguyên liệu. Thứ nhất, tốc độ của máy nghiền búa trong quá trình nghiền cần được kiểm soát trong khoảng 980-1050 vòng/phút để đảm bảo kích thước hạt của đá phiến hoặc xỉ than nhỏ hơn hoặc bằng 1,5mm, tạo điều kiện tiên quyết cho quá trình đồng nhất hóa tiếp theo. Thứ hai, các thông số phân bố vật liệu trong buồng ủ rất quan trọng. Khi sử dụng phương pháp xếp chồng hình xương cá, độ dày của mỗi lớp phải nhỏ hơn hoặc bằng 300mm, độ ẩm phải được kiểm soát trong khoảng 12%-14%, và thời gian ủ không được dưới 72 giờ để đảm bảo đồng nhất hóa triệt để nguyên liệu. Cuối cùng, trong giai đoạn nghiền mịn của máy nghiền trục lăn, khe hở trục lăn cần được điều chỉnh chính xác đến 1,0-1,2mm. Tại thời điểm này, mô đun độ mịn của nguyên liệu có thể được ổn định trong khoảng 1,8-2,0, cung cấp cơ sở vật liệu với độ phân bố hợp lý cho quá trình tạo hình.
II. Điều khiển phối hợp các thông số cốt lõi trong quá trình đúc
Quá trình tạo hình là công đoạn cốt lõi để kiểm soát độ chính xác của gạch rỗng, bao gồm việc tối ưu hóa đồng thời nhiều thông số như áp suất ép đùn, độ chân không, tốc độ ép đùn và nhiệt độ khuôn. Áp suất ép đùn cần được điều chỉnh linh hoạt theo chỉ số dẻo của nguyên liệu. Khi chỉ số dẻo nằm trong khoảng 13-17, áp suất ép đùn chính cần được kiểm soát trong khoảng 2,8-3,2MPa, và độ dao động áp suất cần được ổn định trong phạm vi ±0,1MPa. Độ chân không là thông số quan trọng để loại bỏ các khuyết tật bên trong phôi gạch. Độ chân không trong buồng chân không cần phải ≥0,092MPa để đảm bảo độ lệch đồng đều mật độ của phôi gạch ≤1,5%. Sự phù hợp giữa tốc độ ép đùn và nhiệt độ khuôn ảnh hưởng trực tiếp đến độ ổn định kích thước. Khi tốc độ ép đùn được đặt ở mức 1,2-1,5 m/phút, nhiệt độ gia nhiệt khuôn cần được duy trì ở mức 45-55℃, với độ chênh lệch nhiệt độ ≤3℃, điều này có thể kiểm soát hiệu quả tỷ lệ co ngót của phôi gạch trong phạm vi mục tiêu 0,4%-0,6%. Việc điều khiển liên kết tốc độ trục vít và tốc độ cấp liệu cũng rất quan trọng; độ lệch giữa hai yếu tố này cần được kiểm soát trong phạm vi ±2% để tránh hiện tượng phân tầng mật độ do cấp liệu không đều.
III. Các chiến lược bảo trì chính xác trong quá trình sấy và nung
Việc kiểm soát không đúng cách trong quá trình sấy và nung phôi gạch sẽ làm mất hoàn toàn độ chính xác đạt được trong giai đoạn tạo hình. Cần sử dụng đường cong gia nhiệt theo từng bước trong quá trình sấy, với nhiệt độ đầu vào được kiểm soát ở mức 80-100℃ và nhiệt độ cuối cùng tăng lên 110-120℃. Tần số quạt tuần hoàn nên được đặt ở mức 35-40Hz để đảm bảo tỷ lệ co ngót khi sấy ≤0,3%. Trong quá trình nung, cần thiết kế chính xác độ dốc nhiệt độ của lò nung trong các giai đoạn làm nóng sơ bộ, nung và làm nguội. Tốc độ gia nhiệt trong giai đoạn làm nóng sơ bộ nên được kiểm soát ở mức 1,0-1,5℃/phút, nhiệt độ vùng nung cần được ổn định ở mức 980-1020℃ với chênh lệch nhiệt độ không vượt quá ±10℃, và thời gian giữ nhiệt nên là 40-50 phút để đảm bảo tỷ lệ co ngót khi nung ổn định ở mức 0,2%-0,3%. Tốc độ chạy của xe lò nung và chu kỳ đẩy phải được phối hợp chặt chẽ, với độ lệch chu kỳ không vượt quá ±5 phút, để tránh sự dao động trong trường nhiệt độ của lò nung ảnh hưởng đến tính nhất quán về kích thước của sản phẩm.
IV. Giám sát thông minh và tối ưu hóa vòng kín
Hệ thống sản xuất gạch hiện đại Máy có khả năng giám sát thông số theo thời gian thực và điều khiển vòng kín. Các thông số chính như áp suất ép đùn, độ ẩm vật liệu và nhiệt độ khuôn được thu thập bằng các cảm biến trực tuyến. Thuật toán điều khiển PID được sử dụng để tự động hiệu chỉnh các thông số này, kiểm soát độ lệch kích thước trong phạm vi ±0,5mm. Việc thường xuyên kiểm tra tình trạng mòn khuôn và sửa chữa hoặc thay thế khuôn kịp thời khi độ mòn vượt quá 0,3mm là rất cần thiết để duy trì độ chính xác lâu dài. Nên thiết lập một "tệp thông số" cho mỗi loại gạch rỗng, lưu trữ sự kết hợp thông số tối ưu cho mỗi lô để tham khảo trực tiếp trong quá trình sản xuất tiếp theo, giảm thiểu sự dao động độ chính xác do điều chỉnh máy thủ công.
Tóm lại, sản xuất gạch rỗng độ chính xác cao là một dự án mang tính hệ thống, đòi hỏi sự kiểm soát thông số tỉ mỉ trên toàn bộ chuỗi, từ nguyên liệu thô, tạo khuôn, sấy khô đến nung, và tối ưu hóa vòng kín thông qua giám sát thông minh. Chỉ bằng cách này, các yêu cầu độ chính xác nghiêm ngặt đối với các cấu kiện tường của nhà lắp ghép mới có thể được đáp ứng, thúc đẩy sự chuyển đổi của ngành từ "sản xuất dựa trên kinh nghiệm" sang sản xuất thông minh "dựa trên dữ liệu".